TRS : calcul du taux de rendement synthétique
Le calcul du TRS multiplie disponibilité, performance et qualité pour mesurer le temps réellement productif d'un équipement. Formule, exemple chiffré, TRG, TRE et pièges de mesure.
L'essentiel
Le TRS, taux de rendement synthétique, se calcule en multipliant trois taux : disponibilité, performance et qualité. Il équivaut aussi au temps utile, celui passé à produire des pièces bonnes à cadence nominale, divisé par le temps requis. Son équivalent anglo-saxon est l'OEE, et la norme NF E60-182 le distingue du TRG et du TRE.
Qu'est-ce que le TRS ?
Le taux de rendement synthétique mesure la part du temps pendant lequel un équipement a réellement produit des pièces bonnes à sa cadence nominale, rapportée au temps où l'on avait besoin qu'il produise. Il est l'équivalent français de l'OEE, Overall Equipment Effectiveness, indicateur popularisé par Seiichi Nakajima dans le cadre de la maintenance productive totale, la TPM, au Japon. Son intérêt tient à sa construction : il agrège trois familles de pertes très différentes, les arrêts, les ralentissements et les défauts, dans un seul pourcentage, puis permet de redescendre dans chacune pour savoir où agir. Un TRS de 60 % ne dit pas que la machine est mauvaise, il dit que 40 % du temps requis a été perdu quelque part, et c'est la décomposition qui indique où. En France, la norme NF E60-182 de l'AFNOR en fixe les définitions et les distingue de deux indicateurs voisins, le TRG et le TRE, ce qui évite à chaque usine de réinventer sa propre formule.
Comment calculer le TRS ?
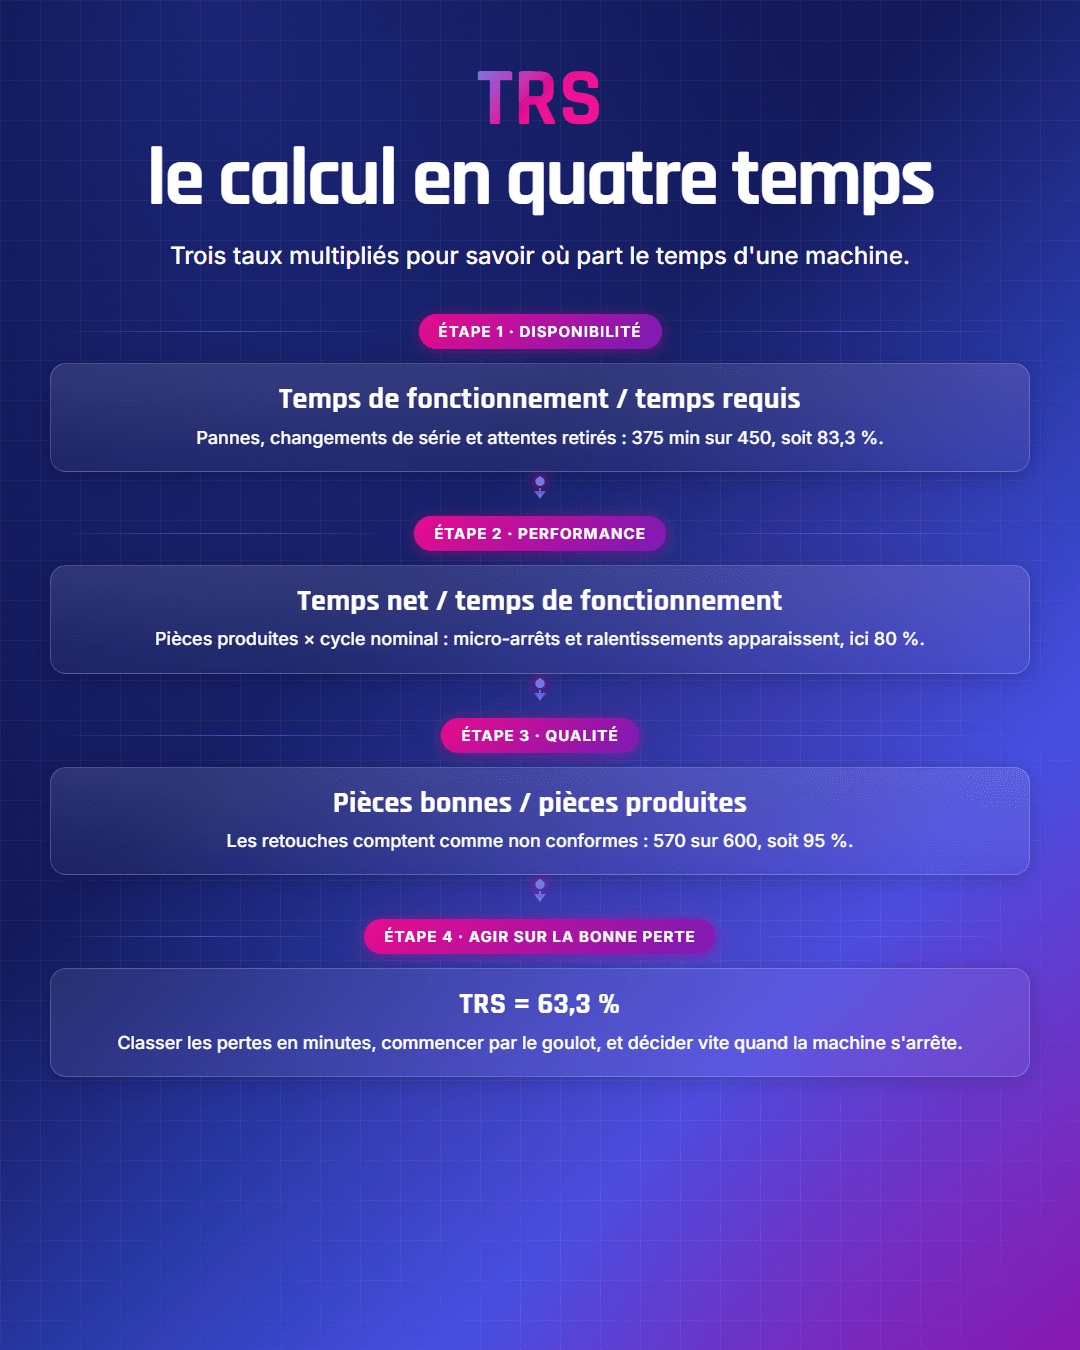
Le TRS se calcule en multipliant le taux de disponibilité, le taux de performance et le taux de qualité, ou de manière équivalente en divisant le temps utile par le temps requis. Le taux de disponibilité rapporte le temps de fonctionnement, une fois retirés les pannes, les changements de série et les attentes, au temps requis. Le taux de performance rapporte le temps net, c'est-à-dire le nombre de pièces produites multiplié par le temps de cycle nominal, au temps de fonctionnement, et capte les micro-arrêts et les cadences réduites. Le taux de qualité rapporte les pièces bonnes du premier coup au total produit, les pièces retouchées comptant comme non conformes. Prenons une équipe de 8 heures avec 30 minutes de pause, une panne de 40 minutes, un changement de série de 35 minutes, un temps de cycle nominal de 30 secondes, 600 pièces produites dont 570 bonnes. Le tableau déroule le calcul, et la vérification croisée par le temps utile donne bien le même résultat, 285 minutes sur 450.
| Étape | Calcul | Résultat |
|---|---|---|
| Temps requis | 480 min d'ouverture moins 30 min de pause | 450 min |
| Temps de fonctionnement | 450 moins 40 min de panne et 35 min de changement | 375 min |
| Disponibilité | 375 / 450 | 83,3 % |
| Performance | (600 pièces × 0,5 min) / 375 | 80,0 % |
| Qualité | 570 / 600 | 95,0 % |
| TRS | 83,3 % × 80,0 % × 95,0 %, soit 285 / 450 | 63,3 % |
Quelle différence entre TRS, TRG et TRE ?
Les trois indicateurs partagent le même numérateur, le temps utile, et diffèrent par le temps auquel on le rapporte. Le TRS le rapporte au temps requis, celui pendant lequel on a besoin de l'équipement : il juge la performance de la machine et de son environnement immédiat, maintenance, méthodes, approvisionnement du poste. Le TRG le rapporte au temps d'ouverture, qui inclut les arrêts planifiés comme les pauses non couvertes, la maintenance préventive programmée ou les réunions d'équipe, et il juge donc aussi l'organisation du travail. Le TRE le rapporte au temps total, toutes les heures du calendrier, et il sert aux décisions d'investissement : une machine dont le TRS est bon mais le TRE faible n'est pas saturée, et l'acheter en double serait une erreur. Dans l'exemple précédent, si l'atelier ne travaille qu'en une équipe sur cinq jours, le TRE de la machine tombe autour de 14 %, ce qui ouvre la question d'une deuxième équipe bien avant celle d'une deuxième machine.
Les pièges de mesure qui gonflent le TRS
Le TRS se manipule facilement, souvent sans malice, et un chiffre flatteur se paie en décisions mal orientées. Le premier piège est la cadence de référence : retenir la cadence moyenne observée au lieu de la cadence nominale du procédé fait mécaniquement remonter la performance, et cache précisément les ralentissements chroniques qu'on voulait voir. Le deuxième est le classement des arrêts : faire basculer les changements de série ou les essais dans les arrêts planifiés améliore le TRS sans rien changer à l'atelier. Le troisième est la saisie manuelle des micro-arrêts, oubliés dès qu'ils durent moins de quelques minutes alors que leur cumul pèse souvent autant qu'une panne. Le quatrième est de comparer des TRS entre usines ou entre machines aux procédés différents, une presse et une ligne d'assemblage n'ont pas la même structure de pertes. Enfin, la moyenne mensuelle lisse les mauvaises équipes et les mauvais jours, et un TRS qui doit déclencher une action se lit au moins par équipe et par cause.
Comment mesurer le TRS sur le terrain ?
Le TRS se mesure d'abord à la main, puis s'automatise une fois les causes stabilisées, et inverser l'ordre est une erreur fréquente. La première étape consiste à définir une liste fermée de causes d'arrêt, une quinzaine au plus, partagée entre production, maintenance et méthodes, parce qu'une liste ouverte finit en « divers » dès la deuxième semaine. La deuxième étape fixe les règles : à partir de quelle durée un arrêt est saisi, qui le qualifie, quelle cadence nominale sert de référence pour chaque référence produite, et comment on compte une pièce retouchée. La troisième étape est la collecte, sur une feuille au poste ou sur une tablette, pendant quelques semaines, ce qui suffit en général pour faire apparaître les trois ou quatre pertes dominantes. Vient ensuite l'automatisation, par un compteur de pièces et un signal de marche machine relié à un logiciel de suivi de production : elle capte les micro-arrêts que la saisie manuelle oublie. Elle fait souvent baisser le TRS affiché de plusieurs points, ce qu'il faut annoncer à l'avance pour éviter un procès en dégradation. Enfin, le TRS se restitue au plus près du terrain, par équipe et par jour, avec la décomposition en trois taux et le classement des pertes, et non dans un tableau de bord mensuel consulté par la direction seule. Un indicateur que l'équipe ne voit pas le lendemain ne change aucun geste.
Améliorer le TRS : par quelle perte commencer
Le bon point de départ est le diagramme des pertes, qui convertit chaque cause en minutes perdues sur la période et les classe de la plus lourde à la plus légère. Dans l'exemple, la disponibilité perd 75 minutes, la performance 75 minutes et la qualité 15 minutes : changements de série et ralentissements pèsent autant l'un que l'autre, et bien plus que les rebuts. Les changements de série se travaillent avec la méthode SMED, qui sépare les opérations faisables machine en marche de celles qui exigent l'arrêt. Les pannes relèvent de la maintenance préventive et de l'autonomie des opérateurs sur les petits réglages. Les ralentissements demandent d'abord de les voir, ce qui suppose souvent une remontée automatique des cadences. Un dernier conseil vaut sur toutes les machines : améliorer le TRS d'un poste qui n'est pas le goulot de l'atelier libère des heures qui ne produiront rien de plus, alors que le même effort sur le goulot augmente directement le débit de l'usine.
Quand le TRS chute un mardi matin
Le TRS est un indicateur de constat : il dit, en fin d'équipe ou en fin de semaine, combien de temps a été perdu, rarement ce qu'il faut décider au moment où la perte se produit. Or la question du chef d'atelier, quand une presse s'arrête à 9 heures, porte sur la suite : combien de temps durera l'arrêt, quels ordres décaler, faut-il basculer une série sur une autre machine, payer des heures samedi ou prévenir un client. Un TRS parfaitement mesuré ne répond à aucune de ces questions, et une maintenance parfaitement planifiée n'empêchera jamais toutes les pannes. Les usines qui tirent le plus de leur TRS sont celles qui relient l'arrêt à ses conséquences, l'ordre client touché, la marge en jeu, la date promise, et qui décident en conséquence dans l'heure plutôt qu'à la réunion du lendemain. Le TRS indique où investir dans la fiabilité, la réaction rapide limite ce que coûtent les pertes qu'on n'a pas encore su éliminer.
Cet article part d'une conviction : la prévision parfaite n'existe pas, ce qui compte c'est la décision d'après.
La fiche à retenir
- Qu'est-ce que le TRS ?
- Comment calculer le TRS ?
- Quelle différence entre TRS, TRG et TRE ?
- Les pièges de mesure qui gonflent le TRS
- Comment mesurer le TRS sur le terrain ?
- Améliorer le TRS : par quelle perte commencer
- Quand le TRS chute un mardi matin
Clevizio
Clevizio est la couche de décision qui se branche sur vos outils existants : elle détecte l'imprévu, simule vos options et garde la mémoire de chaque arbitrage. Découvrir comment fonctionne le copilote de décision.
Mansour Niang
CEO & cofondateur de Clevizio
Une question sur vos imprévus ? Réservez 30 minutes avec moi pour estimer ce qu'ils vous coûtent vraiment, sans engagement.
Questions fréquentes
Quelle est la formule du TRS ?
TRS = taux de disponibilité × taux de performance × taux de qualité, soit aussi temps utile divisé par temps requis. Le temps utile correspond au nombre de pièces bonnes multiplié par le temps de cycle nominal.
Quelle différence entre TRS et OEE ?
Le TRS et l'OEE désignent le même indicateur, en français et en anglais. Tous deux multiplient disponibilité, performance et qualité ; en France, la norme NF E60-182 précise les définitions des temps utilisés.
Quelle différence entre TRS et TRG ?
Le TRS rapporte le temps utile au temps requis, le TRG le rapporte au temps d'ouverture, arrêts planifiés compris. Le TRG est donc toujours inférieur ou égal au TRS et juge aussi l'organisation du travail.
Qu'est-ce qu'un bon TRS ?
Un bon TRS dépend du procédé et se juge surtout par sa progression sur une même machine. Comparer des TRS entre procédés différents n'a guère de sens, la décomposition des pertes est plus parlante que la valeur brute.
À lire aussi
Mettez enfin un chiffre sur ce que vos imprévus vous coûtent chaque année.
Commençons par estimer ce que vos imprévus vous coûtent réellement. C'est gratuit, ça prend 30 minutes, et vous repartez avec un chiffre que personne dans votre entreprise ne connaît aujourd'hui.