Goulot d'étranglement : la théorie des contraintes
Le goulot d'étranglement fixe le débit de toute la production, et la théorie des contraintes de Goldratt donne cinq étapes pour l'exploiter. Identification, méthode DBR et exemple chiffré.
L'essentiel
Le goulot d'étranglement est la ressource dont la capacité fixe le débit de toute l'usine : une heure perdue sur le goulot est une heure perdue pour l'ensemble. La théorie des contraintes d'Eliyahu Goldratt propose cinq étapes pour l'exploiter : identifier, exploiter, subordonner, élever, puis recommencer, avec la méthode tambour-tampon-corde pour piloter le flux.
Qu'est-ce qu'un goulot d'étranglement en production ?
Un goulot d'étranglement est la ressource dont la capacité est la plus faible au regard de la charge qu'on lui demande, et qui limite par conséquent le débit de tout le système. L'image du tuyau est juste : on peut élargir toutes les sections sauf la plus étroite, le débit ne bougera pas. En atelier, le goulot peut être une machine, une compétence rare, un four à cycle long, un contrôle qualité, mais aussi une ressource extérieure à l'usine, un sous-traitant, un fournisseur unique, voire le marché lui-même quand la demande est inférieure à la capacité. Eliyahu Goldratt a popularisé cette lecture dans son roman industriel « Le But », publié en 1984, et en a tiré la théorie des contraintes. Son idée centrale dérange les habitudes de pilotage : optimiser localement chaque poste ne sert à rien, et souvent nuit, puisque seul le rendement du goulot compte pour le chiffre d'affaires de l'usine. Une heure gagnée ailleurs qu'au goulot est un mirage, une heure perdue au goulot est perdue pour toute l'entreprise.
Comment identifier le goulot d'étranglement ?
Le goulot s'identifie en comparant, pour chaque poste, la charge nécessaire pour servir la demande à la capacité disponible, et le poste au taux de charge le plus élevé est le candidat. Le calcul se fait sur des données mesurées, cadences réelles et heures réellement disponibles, sans quoi on désigne la machine la plus lente sur le papier. Sur le terrain, trois signes confirment le diagnostic : un stock d'encours qui s'accumule devant le poste, des postes en aval qui attendent régulièrement de la matière, et un poste qui ne s'arrête jamais alors que les autres ont des creux. Attention aux goulots baladeurs : quand le mix produit change, la contrainte peut passer d'un poste à l'autre d'une semaine sur l'autre, et l'atelier croit avoir plusieurs goulots alors qu'il en a un seul qui se déplace. Dans l'exemple ci-dessous, une ligne de quatre postes doit produire 1 600 pièces par semaine avec 70 heures disponibles par poste, et la peinture, chargée à 91 %, est clairement la contrainte.
| Poste | Cadence réelle (pièces/h) | Heures pour 1 600 pièces | Taux de charge (70 h dispo) |
|---|---|---|---|
| Découpe | 60 | 26,7 h | 38 % |
| Soudage | 40 | 40 h | 57 % |
| Peinture | 25 | 64 h | 91 % (goulot) |
| Assemblage | 50 | 32 h | 46 % |
Les 5 étapes de la théorie des contraintes
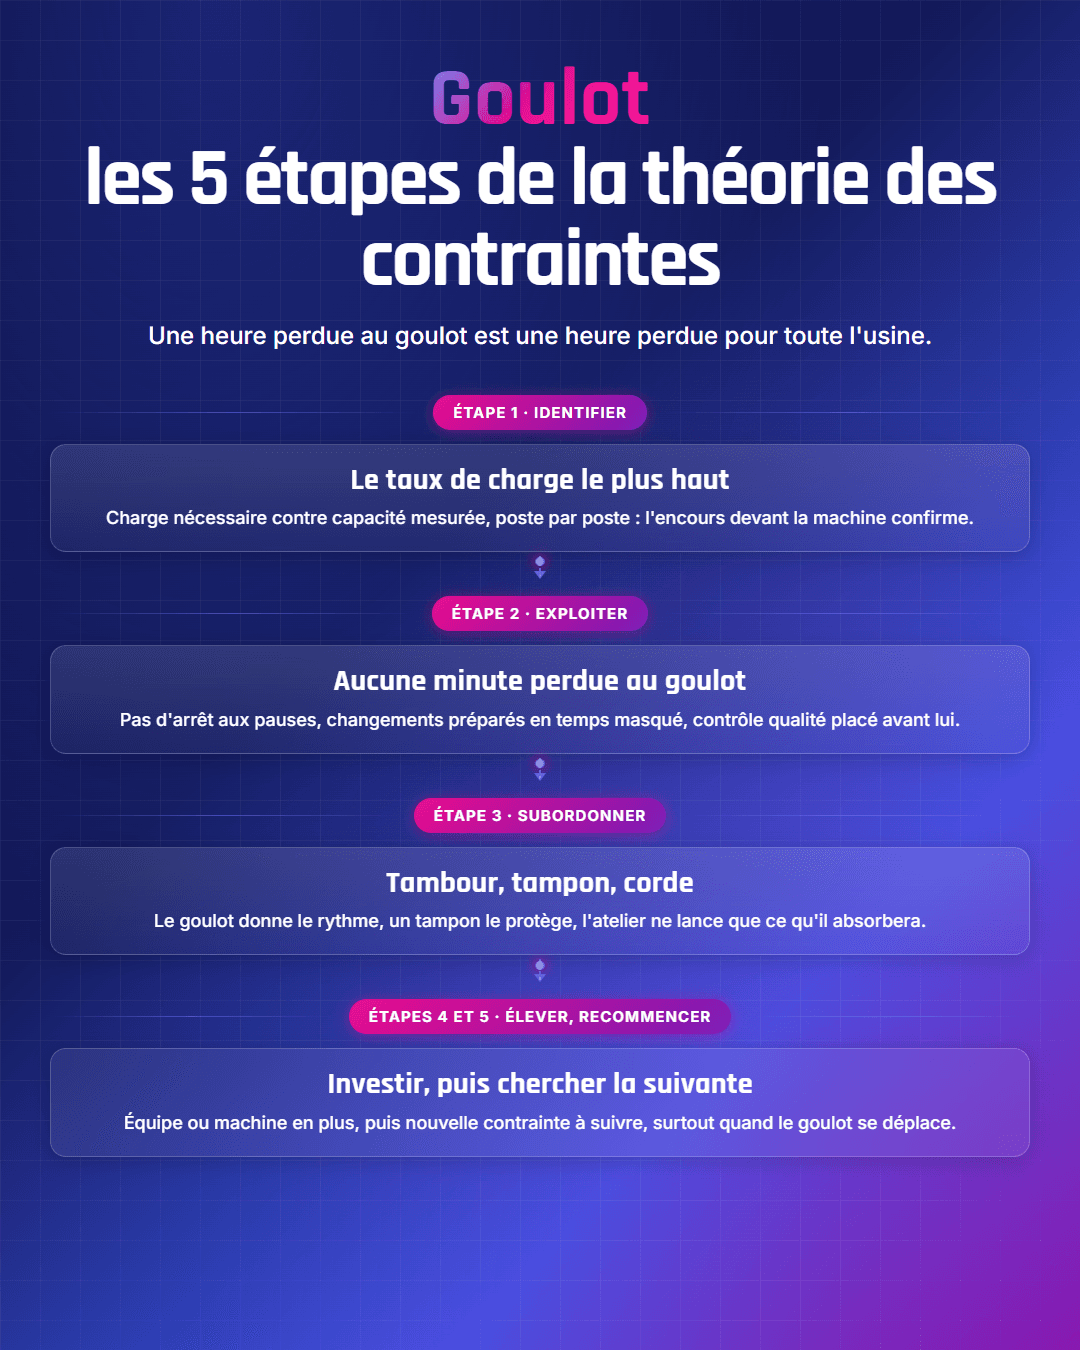
La démarche de Goldratt tient en cinq étapes qui s'enchaînent en boucle. Identifier la contrainte, comme on vient de le faire. L'exploiter, c'est-à-dire tirer le maximum de sa capacité actuelle sans investir. On y parvient en la faisant tourner pendant les pauses, en préparant les changements de série en temps masqué et en plaçant le contrôle qualité avant elle, pour qu'elle ne travaille jamais sur une pièce déjà défectueuse. Subordonner tout le reste à la contrainte, ce qui est l'étape la plus difficile culturellement : les autres postes travaillent au rythme du goulot, même s'ils pourraient produire davantage, et l'on accepte de les voir à l'arrêt. Élever la contrainte, une fois les trois premières étapes épuisées, par une équipe supplémentaire, une seconde machine ou de la sous-traitance. Enfin recommencer, parce qu'une contrainte élevée cède la place à une autre, et ne pas laisser l'inertie des anciennes règles devenir elle-même la contrainte.
Tambour, tampon, corde : la méthode DBR
Le tambour-tampon-corde, ou Drum-Buffer-Rope, traduit la théorie en règles d'ordonnancement. Le tambour est le goulot : on ordonnance d'abord lui, à capacité finie, et son planning donne le rythme de toute l'usine. Le tampon est une réserve de temps placée devant le goulot, quelques heures ou quelques jours de travail en attente, pour qu'une panne ou un retard en amont ne le laisse jamais sans matière. La corde relie le goulot à l'entrée de l'atelier : on ne lance en production que ce que le goulot pourra absorber, avec une avance égale à la taille du tampon. Dans l'exemple de la peinture, la découpe ne reçoit donc pas 60 pièces par heure de travail mais le rythme de 25 que la peinture consommera, et le reste du temps de découpe est disponible pour la maintenance ou la formation. La méthode réduit les encours, raccourcit les délais et rend les dates de livraison plus fiables, parce que la seule ressource dont la capacité compte est planifiée avec soin.
Exemple : arbitrer le mix avec la marge par minute de goulot
Reprenons la ligne précédente et supposons que la peinture, notre goulot, traite deux produits. Le produit X dégage 30 euros de marge sur coûts variables et occupe 4 minutes de peinture, soit 7,50 euros par minute de goulot. Le produit Y dégage 45 euros, donc plus que X à l'unité, mais occupe 9 minutes de peinture, soit 5 euros par minute. Avec un raisonnement classique à la marge unitaire, le commercial pousse Y, plus rentable par pièce, et le planning lui donne la priorité. Avec la théorie des contraintes, la question devient différente : chaque heure de peinture vaut 450 euros si on la consacre à X, et 300 euros si on la consacre à Y. Si la demande dépasse la capacité du goulot, servir X en priorité rapporte donc davantage à l'usine, à condition que les engagements clients sur Y soient tenus par ailleurs. Ce calcul simple est rarement fait, parce que la comptabilité analytique répartit les frais fixes sur les heures de tous les postes et produit un coût de revient qui masque la contrainte. Il change pourtant les priorités commerciales, la politique de prix et parfois le choix des commandes à accepter quand la peinture est pleine. Il montre aussi pourquoi gagner une minute de cycle au goulot vaut bien plus qu'une minute ailleurs. Sur X, c'est près de 8 euros de marge supplémentaire par pièce peinte, alors qu'une minute gagnée sur la découpe ne rapporte rien tant que la peinture reste saturée.
Ce que l'on se trompe à mesurer
La théorie des contraintes heurte de front les indicateurs classiques de productivité. Un taux d'occupation élevé sur tous les postes est perçu comme un signe de bonne gestion, alors qu'en dehors du goulot il signifie le plus souvent qu'on produit de l'encours qui attendra. Le coût de revient par pièce, calculé en répartissant les frais fixes sur les heures machine, pousse à faire de gros lots partout et à garder les machines chargées, ce qui gonfle les stocks sans augmenter les ventes. Goldratt proposait de piloter par trois grandeurs : le débit, l'argent généré par les ventes moins les coûts totalement variables, les stocks, et les dépenses de fonctionnement. Dans cette logique, la marge par minute de goulot remplace la marge par pièce pour décider quels produits pousser quand la capacité ne suffit pas. Pour une direction industrielle, le changement est autant comptable que technique, et c'est souvent lui qui bloque la démarche plutôt que l'atelier.
Quand le goulot bouge en cours de semaine
Le DBR suppose une contrainte stable et un tampon bien dimensionné, ce qui tient la plupart du temps. Les semaines difficiles sont celles où la réalité déplace la contrainte : une panne longue sur un poste non goulot qui devient soudain le plus chargé, une matière qui manque et transforme un fournisseur en goulot, une commande urgente au mix inhabituel. Le tampon absorbe les petits aléas, il ne dit pas quoi faire quand il se vide. Il faut alors décider vite quels ordres faire passer au goulot avec le temps restant, lesquels retarder, quels clients prévenir, et ce que coûte chaque choix, faute de quoi c'est l'appel le plus insistant qui fixe les priorités. Aucune prévision n'aurait annoncé la panne de mardi, et ce n'est pas ce qu'on attend d'elle. La valeur se joue dans la réaction : voir tôt que le tampon fond, chiffrer les options en marge par minute de goulot, et trancher avant que la contrainte ait coûté une journée de débit à toute l'usine.
Cet article part d'une conviction : la prévision parfaite n'existe pas, ce qui compte c'est la décision d'après.
La fiche à retenir
- Qu'est-ce qu'un goulot d'étranglement en production ?
- Comment identifier le goulot d'étranglement ?
- Les 5 étapes de la théorie des contraintes
- Tambour, tampon, corde : la méthode DBR
- Exemple : arbitrer le mix avec la marge par minute de goulot
- Ce que l'on se trompe à mesurer
- Quand le goulot bouge en cours de semaine
Clevizio
Clevizio est la couche de décision qui se branche sur vos outils existants : elle détecte l'imprévu, simule vos options et garde la mémoire de chaque arbitrage. Découvrir comment fonctionne le copilote de décision.
Mansour Niang
CEO & cofondateur de Clevizio
Une question sur vos imprévus ? Réservez 30 minutes avec moi pour estimer ce qu'ils vous coûtent vraiment, sans engagement.
Questions fréquentes
Comment repérer un goulot d'étranglement dans un atelier ?
On compare pour chaque poste la charge nécessaire à la capacité disponible : le taux de charge le plus élevé désigne le goulot. Sur le terrain, l'encours qui s'accumule devant le poste et les postes aval en attente de matière confirment le diagnostic.
Quelles sont les 5 étapes de la théorie des contraintes ?
Identifier la contrainte, l'exploiter, subordonner le reste à la contrainte, l'élever, puis recommencer. Les trois premières étapes améliorent le débit sans investissement, la quatrième seulement engage des moyens supplémentaires.
Qu'est-ce que la méthode DBR ou tambour-tampon-corde ?
Le DBR ordonnance d'abord le goulot (tambour), le protège par une réserve de travail (tampon) et ne lance que ce qu'il absorbera (corde). La méthode réduit les encours et fiabilise les délais en planifiant avec soin la seule ressource qui fixe le débit.
Une usine peut-elle avoir plusieurs goulots ?
Une usine a en général une seule contrainte à un instant donné, mais elle peut se déplacer selon le mix produit. Plusieurs goulots apparents signalent souvent un goulot baladeur ou des capacités mal mesurées.
À lire aussi
Mettez enfin un chiffre sur ce que vos imprévus vous coûtent chaque année.
Commençons par estimer ce que vos imprévus vous coûtent réellement. C'est gratuit, ça prend 30 minutes, et vous repartez avec un chiffre que personne dans votre entreprise ne connaît aujourd'hui.