Plan de production à capacité finie ou infinie
Un plan de production à capacité finie ne charge chaque poste que de ce qu'il peut faire, quand le MRP raisonne à capacité infinie. Définitions, exemple chiffré et règles de choix.
L'essentiel
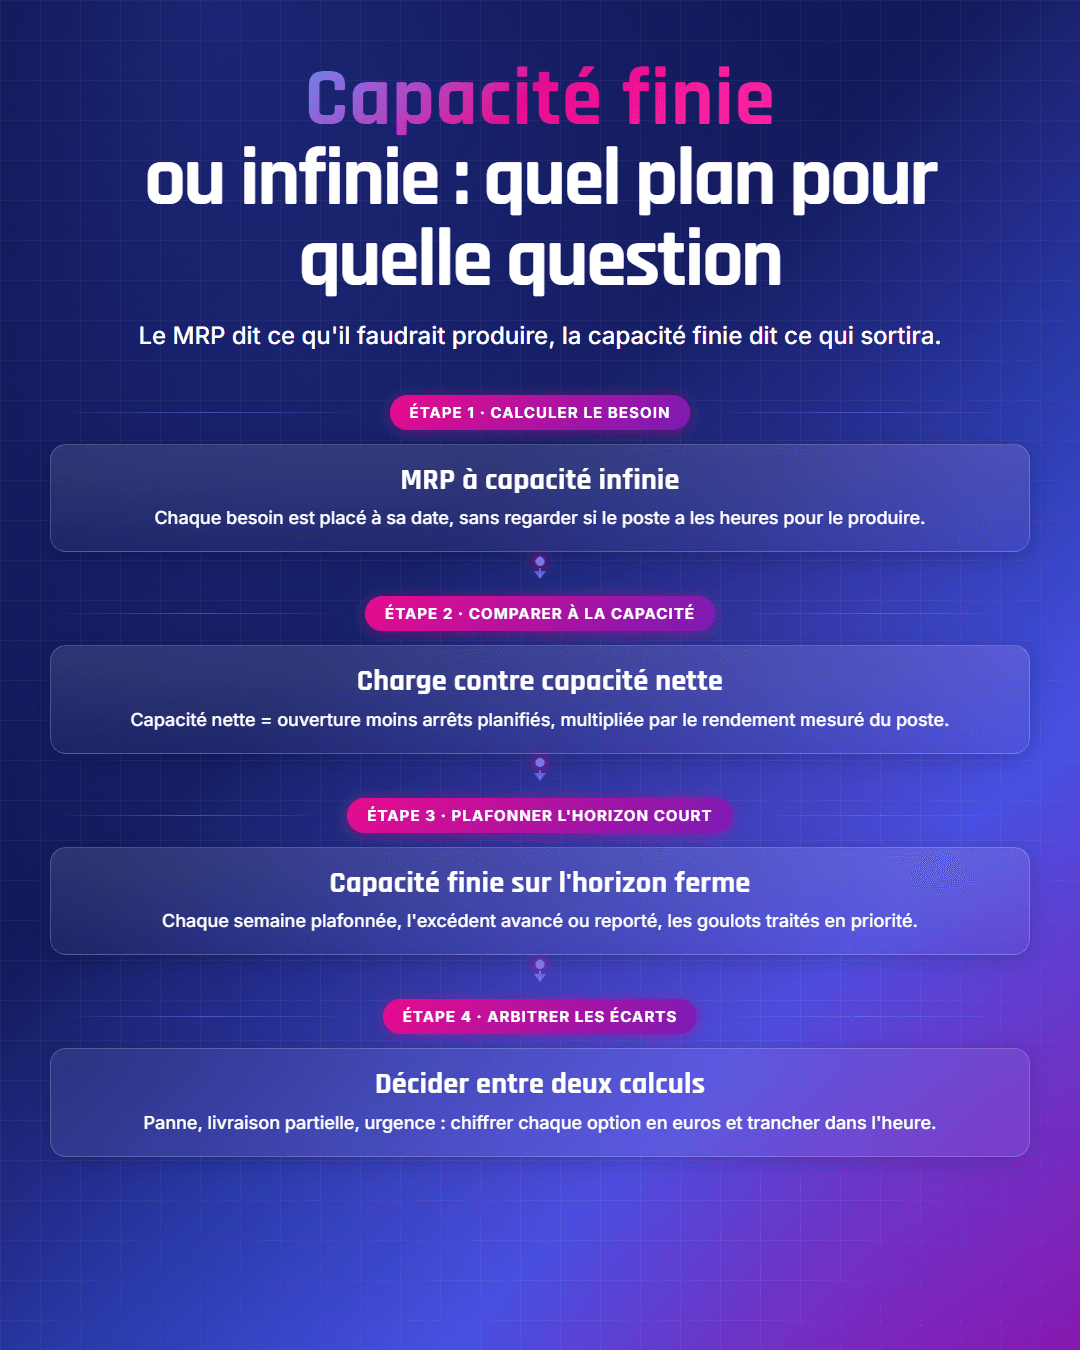
Un plan de production à capacité finie n'affecte à chaque poste que la charge qu'il peut absorber et décale le reste, alors qu'un plan à capacité infinie, celui du MRP, place la charge à la date du besoin sans regarder la capacité. Le premier dit ce qui sortira vraiment, le second dit ce qu'il faudrait produire.
Qu'est-ce que la capacité finie et la capacité infinie ?
La capacité infinie est une hypothèse de calcul : on place chaque besoin à la date où il doit être produit, sans vérifier que le poste de charge a les heures pour le faire, et on regarde ensuite les surcharges. La capacité finie est la règle inverse : chaque poste reçoit au maximum ce que sa capacité nette autorise sur la période, et ce qui dépasse est déplacé, avancé si une période précédente a des heures libres, reporté sinon. La capacité nette se calcule à partir du temps d'ouverture du poste, diminué des arrêts planifiés et multiplié par un rendement réaliste, celui qu'on mesure et non celui de la fiche machine. Les deux logiques produisent donc deux objets différents : le plan à capacité infinie exprime un besoin, le plan à capacité finie exprime une promesse. Confondre les deux est la source la plus fréquente des dates de livraison intenables, parce que l'on communique au client une date calculée par un moteur qui ne savait pas que la presse était déjà pleine. Aucune des deux n'est supérieure à l'autre dans l'absolu, elles répondent à des questions différentes et à des horizons différents.
Pourquoi le MRP raisonne à capacité infinie
Le calcul des besoins nets part du plan directeur de production, éclate les nomenclatures, retranche les stocks et les encours, puis décale chaque besoin de son délai d'obtention. À aucun moment il ne demande si l'atelier peut réellement fabriquer ce qu'il propose, et ce choix est délibéré. Calculer à capacité finie sur des milliers de références et plusieurs niveaux de nomenclature, avec des capacités partagées entre produits, est un problème d'ordonnancement que les ordinateurs des années soixante-dix ne savaient pas résoudre, et qui reste lourd aujourd'hui. Le MRP II a donc ajouté une étape de contrôle en aval, le calcul des charges ou CRP, qui compare la charge générée par les ordres proposés à la capacité de chaque poste et affiche les surcharges. Le planificateur les lit, puis lisse à la main en avançant des ordres, en ajoutant une équipe ou en sous-traitant. Ce fonctionnement tient tant que les surcharges restent rares et modestes, et il devient pénible dès que plusieurs goulots se chargent en même temps, parce que chaque correction manuelle en déplace une autre.
Exemple chiffré : la même charge, deux plans
Prenons un poste de fraisage ouvert en deux équipes, dont la capacité nette mesurée est de 64 heures par semaine, et la charge que le MRP lui envoie sur cinq semaines, soit 306 heures au total pour 320 heures disponibles. Sur l'horizon complet, le poste a donc assez de capacité, et c'est précisément ce qui trompe : en capacité infinie, la semaine 2 affiche 7 heures de surcharge et la semaine 3 en affiche 16, sans que le plan ne bouge. En capacité finie avec report vers l'avant, chaque semaine est plafonnée à 64 heures, l'excédent glisse sur la suivante, et les 23 heures en trop à la fin de la semaine 3 ne sont résorbées qu'en semaine 5. Les ordres concernés sortiront donc avec une à deux semaines de retard sur la date du besoin, information que le plan à capacité infinie ne donnait pas. Le planificateur dispose alors d'une autre option, avancer une partie de la charge de la semaine 2 en semaine 1, où 12 heures sont libres, à condition que les composants soient disponibles plus tôt, ce qui est souvent la vraie contrainte.
| Semaine | Charge demandée (h) | Écart à 64 h en capacité infinie | Plan à capacité finie, report en avant (h) |
|---|---|---|---|
| S1 | 52 | -12 h (sous-charge) | 52 |
| S2 | 71 | +7 h (surcharge affichée) | 64 (7 h reportées) |
| S3 | 80 | +16 h (surcharge affichée) | 64 (23 h reportées) |
| S4 | 58 | -6 h | 64 (17 h reportées) |
| S5 | 45 | -19 h | 62 (stock de report soldé) |
| Total | 306 | capacité totale 320 h | 306 |
Quand appliquer chaque logique ?
La capacité infinie convient à l'horizon long et au calcul des besoins matière. Sur le plan industriel et commercial ou sur le plan directeur à plusieurs mois, on veut savoir combien d'heures il faudrait par famille de postes pour servir la demande, justement pour décider d'embaucher, d'investir ou de sous-traiter. Brider le calcul par la capacité actuelle masquerait la question. De même, l'achat d'un composant à long délai se déclenche sur le besoin, pas sur ce que l'atelier pourra en faire dans trois mois. La capacité finie s'impose à l'horizon court, celui où la capacité ne peut plus bouger et où l'on engage des dates auprès des clients : semaine en cours, deux à six semaines selon les délais de l'atelier. Elle s'impose aussi sur les postes goulots, même à moyen terme, parce que c'est leur capacité qui fixe le débit de toute l'usine. La pratique solide combine donc les deux : un MRP qui calcule les besoins à capacité infinie, une vérification des charges par grandes familles au mois, et un ordonnancement à capacité finie sur l'horizon ferme et sur les ressources critiques.
Placer la charge au plus tôt ou au plus tard ?
Un plan à capacité finie demande un second choix de méthode, souvent laissé au paramétrage par défaut du logiciel : dans quel sens on remplit la capacité. Le placement au plus tôt part d'aujourd'hui et pose chaque opération dès que le poste et la matière sont libres, puis reporte vers l'avant ce qui ne rentre pas. Il garantit qu'aucune heure disponible ne reste vide et donne les dates de fin les plus précoces possibles, au prix d'un encours plus élevé, puisque des pièces seront terminées bien avant leur date de besoin et attendront en stock. Le placement au plus tard part de la date de besoin et remonte le temps, opération par opération, en posant chaque tâche le plus près possible de son échéance. Il minimise les encours et retarde l'engagement de la matière, ce qui plaît au contrôle de gestion, mais il ne laisse aucune marge : le moindre aléa sur une opération amont se traduit directement par un retard client. Dans la pratique, beaucoup d'ateliers combinent les deux, au plus tard pour les produits stables et sans risque, au plus tôt pour les commandes à pénalités ou les composants dont l'approvisionnement est fragile. Le sens de placement change donc la façon dont l'usine absorbe les imprévus, bien plus que la précision du calcul, et il mérite une décision explicite plutôt qu'un réglage hérité de l'intégrateur. Dans notre exemple de fraisage, le placement au plus tôt aurait rempli les 12 heures libres de la semaine 1 et réduit le report final, à condition d'avoir la matière en avance.
Les pièges d'un plan à capacité finie
Un plan à capacité finie n'est juste que si la capacité saisie l'est, et c'est là que les plans se dégradent en silence. La capacité théorique des fiches poste, sans les pannes, les changements de série et les absences, produit un plan optimiste qui se remplit à 100 % et déborde dès le mardi. La capacité nette doit donc se recaler régulièrement sur le rendement mesuré du poste, idéalement avec une marge de quelques heures non planifiées pour absorber les aléas. Deuxième piège, le report automatique vers l'avant décale les ordres sans rien dire aux clients : un plan qui reste faisable en repoussant tout ce qui gêne devient un plan qui dégrade le service en douceur. Troisième piège, la capacité d'un poste ne suffit pas, il faut aussi les composants, les outillages et les compétences, et un ordre placé sur un créneau libre mais sans matière ne sortira pas davantage. Enfin, plus l'horizon de capacité finie est long, plus il repose sur des hypothèses fragiles, et plus il faudra le recalculer souvent.
Quand la capacité réelle s'écarte du plan
Même calé sur une capacité honnête, un plan à capacité finie décrit une semaine qui n'arrivera pas tout à fait : une fraiseuse tombe en panne mercredi, un fournisseur livre la moitié d'un lot, un client avance une commande. Le recalcul suivant produira un nouveau plan faisable, mais il ne dira pas lequel des choix possibles coûte le moins, entre reporter dix ordres de deux jours, payer des heures supplémentaires samedi ou sous-traiter une opération. C'est là que se joue la différence entre une usine qui planifie bien et une usine qui tient ses engagements, et la meilleure méthode de calcul n'y change rien, puisque la prévision et le plan qui en découle resteront imparfaits. Ce qui compte, c'est la vitesse et la qualité de la décision prise entre deux calculs : savoir dans l'heure quels ordres et quels clients sont touchés, ce que coûte chaque option en euros, et qui tranche. Un plan à capacité finie donne le point de départ de cet arbitrage, il ne le remplace pas.
Cet article part d'une conviction : la prévision parfaite n'existe pas, ce qui compte c'est la décision d'après.
La fiche à retenir
- Qu'est-ce que la capacité finie et la capacité infinie ?
- Pourquoi le MRP raisonne à capacité infinie
- Exemple chiffré : la même charge, deux plans
- Quand appliquer chaque logique ?
- Placer la charge au plus tôt ou au plus tard ?
- Les pièges d'un plan à capacité finie
- Quand la capacité réelle s'écarte du plan
Clevizio
Clevizio est la couche de décision qui se branche sur vos outils existants : elle détecte l'imprévu, simule vos options et garde la mémoire de chaque arbitrage. Découvrir comment fonctionne le copilote de décision.
Sur ce sujet : Clevizio pour la planification supply chain.
Mansour Niang
CEO & cofondateur de Clevizio
Une question sur vos imprévus ? Réservez 30 minutes avec moi pour estimer ce qu'ils vous coûtent vraiment, sans engagement.
Questions fréquentes
Quelle est la différence entre capacité finie et capacité infinie ?
La capacité infinie place la charge à la date du besoin sans vérifier la capacité, la capacité finie plafonne chaque poste et décale l'excédent. La première exprime un besoin, utile à long terme et pour les achats. La seconde exprime ce qui sortira vraiment, utile pour promettre des dates.
Le MRP calcule-t-il à capacité finie ?
Non, le MRP calcule à capacité infinie : il place les ordres à la date du besoin sans regarder la charge des postes. Le contrôle se fait ensuite par le calcul des charges, puis par un ordonnancement à capacité finie sur l'horizon court.
Comment calculer la capacité nette d'un poste de charge ?
La capacité nette égale le temps d'ouverture moins les arrêts planifiés, multiplié par le rendement réellement mesuré du poste. Par exemple, 75 heures d'ouverture sans arrêt planifié et 85 % de rendement donnent environ 64 heures nettes par semaine.
À lire aussi
Mettez enfin un chiffre sur ce que vos imprévus vous coûtent chaque année.
Commençons par estimer ce que vos imprévus vous coûtent réellement. C'est gratuit, ça prend 30 minutes, et vous repartez avec un chiffre que personne dans votre entreprise ne connaît aujourd'hui.